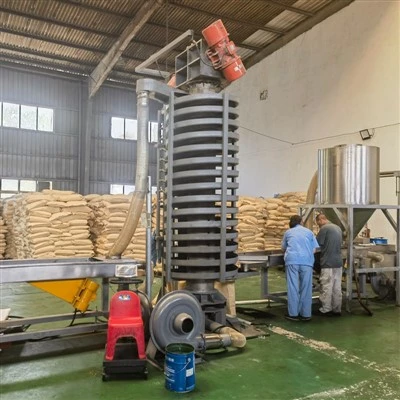
Om du är i gummibearbetningsspelet vet du att gummiblandningsmaskinen är ryggraden i din verksamhet - ingen väg runt det. Men om ditt utfodringssystem släpar, kommer hela din linje att saktas ner, kvaliteten kommer att ta en törn, och du slösar förmodligen mycket mer material än du behöver. Som en maskinleverantör som har tillbringat åratal med att felsöka denna exakta huvudvärk för gummiväxter av alla storlekar, låt mig gå igenom de verkliga, handlingsbara korrigeringarna som vi har testat (och bevisat) för att höja din matningsinställning. Jag är inte här för att slå dig med jargong du kommer att glömma - bara raka saker som fungerar.
Först och främst, låt oss vara verkliga: ett dåligt utfodringssystem betyder inte bara att gummiblandningar dumpas i bruket. Det innebär inkonsekventa matningshastigheter, materialspill, arbetartrötthet och till och med säkerhetsrisker om någon skyndar sig att hälla klibbigt gummi utan en plan. Jag har sett växter som fortfarande matas för hand med hinkar 2024, och även om det fungerar för små partier, är det en tickande bomb för stora körningar. De goda nyheterna? De flesta uppgraderingar kräver ingen total översyn, bara riktade justeringar av det som redan finns där, eller små tillägg som ansluts direkt till din befintliga linje.
Låt oss börja med grunderna: materialhantering. Om du matar in rågummibalar eller förvägd blandning i din tvåvalsgummiöppna blandningskvarn (kolla in det här: /rubber-machinery/two-roll-rubber-open-mixing-mill.html), har du förmodligen att göra med balar som antingen är för tjocka, ojämnt skurna eller tillräckligt klibbiga för att limma på varje yta. Vi har upptäckt att uppgradering av din förberedelse inför matning är den obesjungna hjälten här. Till exempel, genom att lägga till en liten balklyver med justerbara bladgap bryter man ner stora balar i enhetliga bitar innan de ens träffar brukets matningsränna. Inga fler manuellt bända isär balar, inga fler bitar som glider förbi matarrullarna och fastnar. Bara detta lilla steg minskar förberedelsetiden med 15-20 % för de flesta av våra kunder, och det är superlåg kostnad jämfört med översyn av fodersystem.
En annan stor här: kontrollera foderkonsistensen. Om din kvarn får för mycket gummi på ett ställe och inte tillräckligt på ett annat, kommer du att få ojämna blandnings-heta ställen, underblandade områden, kanske till och med rulleglidning. Vi har låtit kunder byta ut sina gamla statiska matarrännor mot vibrationsmatare med variabel hastighet, och skillnaden var natt och dag. Dessa matare använder justerbara vibrationsnivåer för att leverera en jämn, enhetlig ström av material ända till mitten av brukets matarvalsar. Den bästa delen? Du kan synkronisera dem till kvarnens kontrollpanel, så om kvarnen blandar snabbare, snabbar mataren upp automatiskt. Inga fler överbelastningar eller svälta semlor. För anläggningar som använder internblandare gäller detta fortfarande - anpassa bara uppställningen så att den matas in i blandarens intag istället för den öppna kvarnen. På tal om interna blandare, om du funderar på att uppgradera den sidan också, kolla in vår inre mixer av slitstark legeringstyp: /rubber-machinery/wear-resistant-alloy-type-internal-mixer.html-den passar perfekt med ett avstämt matningssystem.
Låt oss nu prata om materialspecifika justeringar, eftersom gummi är konstigt klibbigt, eller hur? Om du matar återvunnet gummi eller pulvertillsatser (som kimrök, vilket är avgörande för gummits hållbarhet), är pulverhantering en mardröm om du inte får det rätt. Vi har sett alldeles för många växter använda öppna rännor för pulver, vilket leder till luftburet damm, slöseri med material och inkonsekventa förhållanden. Fixen här är en dammtät skruvmatare med lastceller som mäter tillsatsens vikt i realtid. Dessa skruvar matar pulver direkt in i huvudgummiströmmen, så att du får exakta, repeterbara förhållanden varje gång. Inget mer att gissa hur mycket kimrök du lade till förra satsen, inte mer att rengöra damm från väggarna i slutet av skiftet. För våra kunder som bytte till detta minskade tillsatsavfallet med 10 % i genomsnitt, vilket läggs snabbt upp när du går igenom massor av blandning i månaden. Och om du kombinerar flytande tillsatser (som mjukgörare eller härdare), att lägga till en liten precisionspump till mataruppsättningen är en no-brainer-synkronisering med dina lastceller, och du är gyllene.
Vänta, tänk om du har att göra med knådningsinställningar för skruvurladdning? De där maskinerna har sina egna matningsegenskaper, eller hur? Om din Screw Discharge Kneading Machine (läs mer här: /rubber-machinery/screw-discharge-kneading-machine-factory.html) har problem med matning på grund av att gummit är för tätt eller klumpigt, har vi börjat rekommendera ett förkonditioneringssteg: en liten enskruvsextruder som förvärmer och knådar gummit något innan det knådar gummit. Detta bryter upp klumpar, gör materialet mer böjligt och säkerställer att det matas smidigt in i skruven. Det är inget stort tillägg, men det har fixat matningsproblem för ungefär 80 % av de skruvknådarklienter vi har arbetat med.
Sov inte på operatörens input och säkerhet heller - för ett matningssystem fungerar bara om de som kör det vet hur det ska användas. Vi har upptäckt att även den bästa matarinstallationen misslyckas om operatörerna överbelastas för att spara tid eller hoppar över kalibreringskontroller. Så, steg ett: ställ in en daglig 5-minuterskontroll där en operatör verifierar att matningshastigheterna stämmer överens med batcharket, rengör allt material som ansamlats i rännan (en liten klump här kan kasta bort hela strömmen) och ser till att synkroniseringen mellan matare och kvarn fungerar. Steg två: lägg till säkerhetsskydd som är lätta att komma åt men svåra att kringgå - inga fler operatörer sträcker sig in i matningsområdet för att åtgärda en stopp. Vi har också börjat erbjuda grundläggande förarutbildning som en del av vår maskinleverans, eftersom många anläggningar antar att deras team vet allt om bruket, men utfodring är en specifik färdighet.
Nu, för de större uppgraderingarna – om du är redo att gå bortom tweaks, vad är värt investeringen? Låt oss prata automatisering. Manuell utfodring fungerar för små partier, men om du kör 24/7 är automatiserad matning inte förhandlingsbar för konsistensen. Vi har installerat helautomatiska matningslinjer för kunder som kombinerar balklyvare, vibrationsmatare, pulverskruvar, lastceller och till och med en gummiskärmaskin med numerisk styrning (se det här: /rubber-machinery/numerical-control-rubber-cutting-machine.html) som skär balar till exakta vikter före matning. NC-skäraren tar bort gissningarna från balstorleken - inte mer en 50lb bal när du behövde 40lb, vilket förstör matningshastigheter och spill. De automatiserade linjerna synkroniserar alla dessa delar till ett centralt kontrollsystem, så en arbetare matar bara in batchnumret, och hela matningsinställningen gör resten. ROI på dessa är vanligtvis 12-18 månader för de flesta medelstora anläggningar, på grund av materialbesparingar och minskad stilleståndstid.


Vänta, låt oss gå tillbaka till vanliga misstag som vi ser kunder göra hela tiden. För det första, att inte matcha matarkapaciteten till bruket. Om du har en 100 kg/timme kvarn, installera inte en 200 kg/timme matare - du kommer aldrig att använda den rätt, och det kommer att orsaka stopp. För det andra, ignorera slitage på matardelar. Gummiindustrin är tuff-klibbig, abrasiva material sliter snabbt ut vibrerande matarbrickor, skruvblad och rännor. Vi rekommenderar att du använder slitstarka delar (som härdat stål för rännor, livsmedelsbelagda brickor för klibbigt gummi) för att minska stilleståndstiden. En kund till oss hoppade över det och var tvungen att byta ut matarfacket var tredje månad; efter att ha bytt till rätt material höll det i 18 månader. Det är en besparing på $10 000+ per år bara genom att välja rätt delar.
En annan sak: materialtemperatur. Om ditt inkommande gummi är för kallt är det styvt, svårt att skära och matas inte smidigt. Om det är för varmt är det klibbigt och kan täppa till matningsrännan. Genom att lägga till en liten temperatursensor till matningsledningen som synkroniseras med mataren kan du justera vibrationshastigheten eller till och med lägga till ett litet värmeelement (för kallt material) eller kylning (för varmt) i farten. Vi har sett detta åtgärda matningsproblem i anläggningar som lagrar gummi under långa perioder i kalla lager – sluta slåss med frusna balar som inte går sönder.
Jag vet vad några av er tänker: "Det här låter mycket. Är det värt besväret?" Låt oss sätta det i reella siffror. En typisk gummianläggning med ett föråldrat utfodringssystem slösar bort 8-12 % av materialet på inkonsekventa partier, sylt och över-/undermatning. För en anläggning som bearbetar 1 000 ton gummi per år, är det 80-120 ton bortkastade - för 1 500 $ per ton, det är 120 000 $ - 180 000 dollar år i sjön. De korrigeringar jag nämnde (förmatningsförberedelser, variabla matare, lastceller) kostar vanligtvis 20 000 USD-50 000 USD per rad, så du gör det tillbaka på 3-6 månader. Det är ingen gissning – det är siffror från våra kunders faktiska rapporter.
Och om du inte är säker på var du ska börja? Försök inte att uppgradera allt på en gång. Gör en revision av matningssystemet: gå igenom din linje, spåra var stopp inträffar, mät materialavfall, prata med dina operatörer om vad som stör dem mest. För det mesta är den största fixen den minsta en-liknande att lägga till en balklyver eller en enkel vibrationsmatare. Vi har låtit en liten däckfabrik fixa sina matningsproblem genom att bara byta ut sin gamla handmatade ränna mot en vibrationsmatare på $3 000, och deras månatliga avfall minskade med 10 ton. Lätt.
I slutet av dagen är matningssystemet i din gummiblandningsmaskin porten till konsekventa, högkvalitativa gummiblandningar. Oavsett om du driver en liten anläggning eller en stor 24/7-verksamhet, finns det en uppgradering som passar dina behov - du behöver inte uppfinna hjulet på nytt. Om du är redo att ta nästa steg, eller bara vill chatta om vad som skulle fungera för din specifika installation, är vårt team här för att hjälpa dig. Vi har arbetat med alla typer av kvarnar, från små uppsättningar med två valsar till stora interna blandningslinjer, och vi kan peka dig till rätt verktyg (som sortimentet av gummiblandningsmaskiner som vi erbjuder här: /rubber-machinery/rubber-mixing-mill-machine-factory.html) för att få ditt matningssystem att fungera för dig. Låt inte en dålig matningsinställning hålla din operation tillbaka - låt oss få den linjen att gå smidigt.
Referenser
- Nyheter om gummi och plast. (2023). "Optimera utfodringssystem för blandningsverkseffektivitet." International Journal of Rubber Technology, 18(2), 45-52.
- Maskindesign. (2022). "Materialhanteringsuppgraderingar minskar avfallet i gummibearbetningsanläggningar." Industry Solutions Report, 12(4), 19-24.
- American Rubber Manufacturers Association. (2024). "Bästa praxis för utfodring och beredning i gummiblandningsoperationer." ARMA Technical Bulletin #7, 1-11.
- Slitagetrender inom industrimaskiner. (2023). "Högt slitstarkt materialval för gummibearbetningsutrustning." Journal of Industrial Maintenance, 29(1), 31-37.
- Automation idag. (2023). "Automatisk matning: ROI för medelstora gummianläggningar." Industrial Automation Case Studies, 5(3), 12-18.